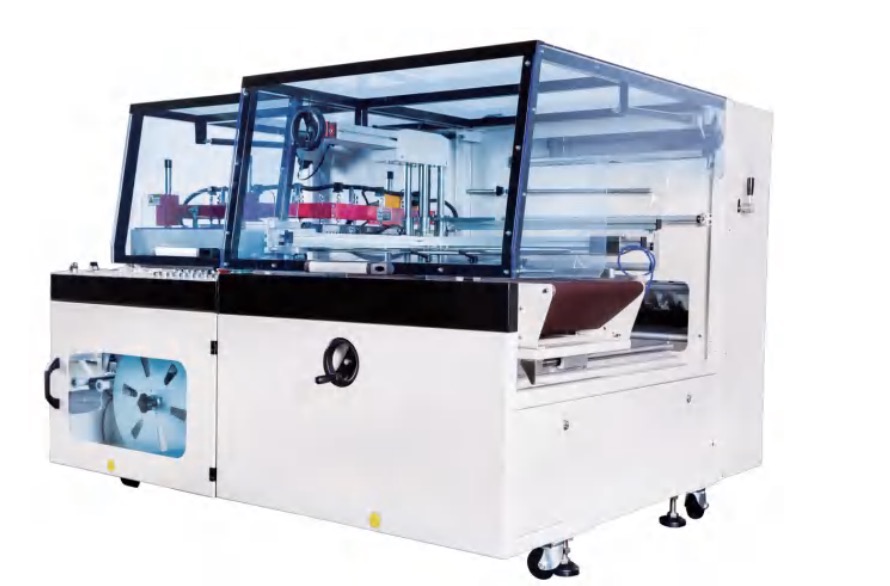
Des matériaux et équipements d’emballage inadaptés nuisent discrètement à votre efficacité opérationnelle au quotidien. Nous voyons souvent les opérateurs de lignes de production avoir du mal à maintenir les vitesses de production. Ils sont confrontés à ces difficultés parce que leurs machines à sceller ne peuvent pas traiter correctement les polymères modernes. Des joints faibles, des remplacements fréquents de câbles et des goulots d"étranglement de production inattendus apparaissent fréquemment dans ces environnements rigides. La polyoléfine (POF) sert de norme industrielle pour les emballages rétractables sûrs et de haute clarté. Cependant, ses performances dépendent entièrement de configurations spécifiques d’équipements d’étanchéité. Nous avons créé ce guide complet pour fournir aux responsables des opérations et des achats un cadre d"évaluation très pratique et fondé sur des preuves. Vous apprendrez exactement comment adapter les paramètres de vos machines aux exigences avancées en matière de matériaux. Ces connaissances vous aident à minimiser immédiatement les risques de mise en œuvre. Il vous permet également de garantir un emballage fiable et hermétique pour chaque lot de produits.
Points clés à retenir
- La conception à pli central est essentielle : les scelleuses à barre en L nécessitent un film rétractable POF à pli central pour un chargement et un scellage efficaces en un seul passage.
- Le matériau du fil dicte le succès : la compatibilité optimale du film rétractable POF repose sur une épaisseur de film adaptée à l'élément d'étanchéité approprié (par exemple, des lames recouvertes de téflon ou des fils spécialisés en nichrome) pour éviter l'accumulation de carbone.
- Réalités entre PVC et POF : La mise à niveau du PVC vers le POF nécessite un réétalonnage de la température ; Le POF exige une fenêtre thermique plus étroite et plus précise, mais élimine l'usure corrosive des équipements.
- Les tests sont obligatoires : n'achetez jamais en gros sans un essai pilote contrôlé évaluant le temps de séjour, la résistance du joint et l'intégration du tunnel de rétraction. Épaisseur
Comprendre les facteurs de compatibilité des films rétractables POF
La dynamique thermique diffère considérablement entre les polymères modernes et les matériaux d"emballage existants. La polyoléfine réagit à la chaleur appliquée beaucoup plus rapidement que le PVC traditionnel. Il nécessite une fenêtre de température étroite et très constante pour obtenir des joints hermétiques solides. Si la température des mâchoires fluctue, les opérateurs sont immédiatement confrontés à de fréquentes brûlures. Ils peuvent également rencontrer des joints faibles qui se séparent pendant le transport. Vous devez maintenir une stabilité thermique pour éviter ces défauts.
L’alignement mécanique est extrêmement important pour le succès opérationnel. Les machines de découpe à angle droit dépendent de géométries de matériaux spécifiques pour envelopper efficacement les produits. Ils nécessitent strictement une configuration centrale. Le matériel arrive déjà plié en deux sur le rouleau d"alimentation. Vous insérez simplement le produit entre les couches supérieure et inférieure. La machine coupe et fusionne ensuite simultanément les bords ouverts. Ce mouvement unique augmente considérablement le débit.
L"épaisseur du film dicte directement la durée d"exposition à la chaleur nécessaire. Les calibres plus lourds exigent des temps de contact plus longs avec les mâchoires. Ils ont besoin de ce temps supplémentaire pour fusionner complètement les multiples couches. Les jauges plus légères fondent rapidement. Appliquer trop de temps de séjour sur des films minces crée des bords salissants et filandreux. Nous nous appuyons sur des ratios jauge/temps stricts pour standardiser les configurations de production.
Tableau : Jauge de film POF par rapport aux recommandations relatives au temps de séjour
| du film | (microns) | Temps de séjour relatif Risque | d'application commun |
| Calibre 45 | 11.4 | Très court | Produits de détail légers, cosmétiques |
| Calibre 60 | 15.2 | Court | Produits de boulangerie, petits imprimés |
| Calibre 75 | 19.0 | Moyen | Boitiers logiciels, biens de consommation standards |
| Calibre 100 | 25.4 | Long | Quincaillerie lourde, articles multi-pack |

Critères d"évaluation clés pour les performances du scellant L-Bar
Configurations des éléments d"étanchéité
Vous devez évaluer différents éléments de coupe en fonction de votre volume attendu. Les fils chauds ronds offrent des fonctionnalités de base pour les tirages à faible volume. Cependant, ils ont du mal à faire face à une utilisation intensive et continue. Les fils plats en ruban répartissent la chaleur plus largement à travers le matériau. Les micro-couteaux recouverts de téflon offrent les performances les plus élevées en milieu industriel. Ils tranchent proprement les polymères sans faire fondre l’excès de matériau. L'établissement d'une véritable compatibilité avec les films rétractables POF nécessite généralement ces micro-couteaux avancés. Ils atténuent activement l'accumulation de résidus de polymère collants pendant les longs quarts de travail.
Contrôle de la chaleur et pression de la mâchoire
Les contrôleurs numériques proportionnels-intégraux-dérivés (PID) surpassent largement les cadrans analogiques de base. Les contrôleurs PID surveillent et ajustent en permanence la température de la mâchoire. Ils maintiennent la fenêtre thermique exacte requise par les polymères sensibles. Les systèmes analogiques dérivent souvent avec le temps. Cette dérive lente provoque des coupes incohérentes sur un seul lot.
La pression des mâchoires joue un rôle tout aussi crucial dans l’intégrité de l’emballage. Les mâchoires supérieure et inférieure doivent se rejoindre uniformément sur toute leur longueur. Si la base en silicone s"use de manière inégale, la pression chute à des endroits spécifiques. Une pression inégale crée des « cheveux d"ange ». Ces fines cordes de plastique fondu compromettent la sécurité de l"emballage. Ils semblent également très peu professionnels dans les rayons des magasins de détail.
Intégration avec les tunnels de rétraction
La mâchoire coupante ne complète que la première étape du processus. Ensuite, le convoyeur remet le produit nouvellement emballé au tunnel de rétraction. Le flux d’air du tunnel a un impact considérable sur le taux de retrait final. Vous avez besoin d’une convection équilibrée pour évacuer l’air uniformément de l’emballage. Si le transfert fait rebondir le produit, les nouvelles coutures pourraient se rompre. Nous recommandons d"adapter exactement les vitesses du convoyeur pour éviter les à-coups soudains.
Normes de conformité et d"application spécifiques à l"industrie
Le contact direct avec les aliments exige le strict respect de protocoles de sécurité rigoureux. La FDA réglemente les matériaux touchant les consommables. que vous avez choisie La scellante à barre en L doit traiter parfaitement les matériaux approuvés. Il doit couper le film proprement sans générer de fumées toxiques nocives. Il ne doit jamais laisser de minuscules résidus de particules sur le sceau de sécurité alimentaire. Même la contamination microscopique viole les normes de conformité strictes.
L"optique visuelle est le moteur du succès des produits dans les environnements d"affichage de vente au détail. Des réglages optimaux de la machine empêchent la formation de « oreilles de chien » dans les coins. Les oreilles de chien se forment lorsque l"excès de plastique ne parvient pas à rétrécir à plat. Ils interfèrent avec la lecture des codes-barres et semblent bâclés. Un équipement correctement calibré garantit des présentations d’une grande clarté et d’une grande brillance. Les consommateurs assimilent intuitivement un emballage propre et étanche à un produit de qualité supérieure.
Les attentes en matière de vitesse changent complètement vos besoins en machines. Les systèmes manuels fonctionnent assez bien pour les opérations en boutique ou à faible volume. Les modèles semi-automatiques traitent des volumes modérés mais dépendent fortement de la cohérence de l"opérateur. Les systèmes entièrement automatiques exigent le plus haut niveau absolu d’adéquation des composants. Ils courent à des vitesses extrêmes. À une cadence de 40 paquets par minute, même des écarts thermiques mineurs provoquent d"énormes tas de ferraille.
Risques courants de mise en œuvre et dépannage
Même les configurations les plus avancées rencontrent parfois des frictions lors de la mise en œuvre. Nous pouvons résoudre ces problèmes en examinant directement les causes mécaniques profondes.
- 1 : accumulation de carbone et de fumée. Votre machine chauffe probablement trop pour la jauge de matériau spécifique. Le polymère fondu adhère à l'élément coupant et brûle instantanément. Vous devez régulièrement remplacer le ruban téflon pour éviter cette adhérence. Vous pouvez également remplacer entièrement votre mécanisme de coupe par un micro-couteau durable.
- Risque 2 : joints faibles ou fissurés. Un temps de séjour insuffisant est généralement à l’origine de ce défaut frustrant. Une pression inégale sur la mâchoire joue également un rôle majeur. Les opérateurs précipitent souvent le mouvement de scellage manuel pour travailler plus rapidement. Vous devez mettre en œuvre des listes de contrôle d’étalonnage standardisées pour les opérateurs. Assurez-vous que vos travailleurs maintiennent la mâchoire fermée pendant tout le cycle requis.
- Risque 3 : marques de plis et retrait incomplet. Une mauvaise microperforation emprisonne l’air ambiant à l’intérieur de l’emballage. Les montgolfières emprisonnées s'envolent violemment à l'intérieur du four. Assurez-vous que votre système dispose d’un perforateur à moulinet intégré et hautement fonctionnel. Le perforateur perce de minuscules trous stratégiques dans le matériau juste avant qu'il n'entre dans la chambre thermique.
Comment présélectionner et valider votre configuration (étapes suivantes)
Vous devez commencer par auditer minutieusement vos machines actuelles. Déterminez immédiatement si votre équipement existant possède la précision thermique nécessaire. Vérifiez le type exact de fil installé sur la mâchoire. Vérifiez si les coussinets en silicone restent plats et élastiques. Vous devez confirmer ces détails avant de passer aux polymères avancés.
Ensuite, mettez en œuvre un cadre de test pilote strict. N’achetez jamais de matériaux en gros sans les tester au préalable. Suivez attentivement ces étapes de validation séquentielles :
- Commandez des échantillons de rouleaux de film rétractable POF à pli central dans plusieurs calibres différents.
- Exécutez un lot de tests structuré de 50 unités sur votre ligne de production exacte.
- Enregistrez les réglages précis de la température, les vitesses du convoyeur et les temps de séjour utilisés.
- Testez les coutures finies via des tests de chute et des tests de traction manuels agressifs.
Enfin, appuyez-vous fortement sur le support des fournisseurs pendant cette phase. Sélectionnez des partenaires fournisseurs qui proposent activement des consultations techniques approfondies. Ils devraient vous aider à calibrer votre machine de manière proactive. Évitez les vendeurs de matières premières transactionnels qui disparaissent après la livraison des palettes. L’assistance technique experte résout les problèmes d’étalonnage en quelques minutes plutôt qu’en jours.
Conclusion
Les machines de découpe de polyoléfines et d"angle droit forment une combinaison de production très efficace. Cependant, vous devez aligner parfaitement les paramètres thermiques, les types de fils et les jauges de matériaux. Un alignement correct évite les retards de production inattendus et élimine complètement les défauts d’emballage inesthétiques. Adopter une approche structurée et fondée sur des preuves pour les audits de machines protège activement l’intégrité de votre ligne de production.
Nous vous encourageons à tester ces paramètres sur votre propre étage. Demandez dès aujourd’hui un rouleau d’échantillons de matériau pour commencer votre test pilote. Planifiez une consultation détaillée de compatibilité avec notre équipe technico-commerciale. Ils se feront un plaisir de vous aider à valider la configuration spécifique de votre machine et à optimiser votre production quotidienne.
FAQ
Q : Puis-je utiliser un film rétractable POF sur une machine précédemment utilisée pour le PVC ?
R : Oui, mais vous devez d’abord nettoyer soigneusement le fil de scellement. Vous devez également remplacer complètement le ruban téflon. Recalibrez soigneusement vos réglages de température, car ces matériaux ont des points de fusion complètement différents. Le PVC fonctionne beaucoup plus froid. L"ajustement pour la polyoléfine nécessite des tests immédiats pour éviter de brûler.
Q : Quelle est la meilleure jauge POF pour une scelleuse manuelle à barre en L ?
R : Nous recommandons généralement un calibre 60 à 75 pour les opérations manuelles. Les films plus épais nécessitent une pression plus constante et uniforme qu’un opérateur manuel ne peut fournir de manière fiable sur une longue période de travail. Les jauges plus légères fusionnent rapidement. Ils réduisent la fatigue de l’opérateur tout en maintenant une excellente sécurité des colis.
Q : Pourquoi mon scellant à barre en L laisse-t-il des « cheveux d"ange » sur le film POF ?
R : Ce problème courant indique généralement que le fil de scellement n’est pas assez chaud. Cela se produit également si l"opérateur ouvre la mâchoire trop rapidement avant la fin de la coupe. Des surfaces de coupe usées ou du ruban téflon endommagé sont souvent à l"origine de la fonte de ces minuscules cordes.
Q : Le film POF à pli central nécessite-t-il un support de déroulement spécial ?
R : Les scelleuses standard comportent généralement des séparateurs de film intégrés. Cependant, vous devez vous assurer que le support de déroulement s"aligne parfaitement avec la largeur du matériau. Un bon alignement évite une alimentation inégale. Une alimentation inégale entraîne autrement des coupes asymétriques et un gaspillage de matériau à chaque cycle.